Artykuł sponsorowany
Co w konstrukcji ramiaka drzwiowego decyduje o tym, czy zamek KFV da się zamontować bez przeróbek
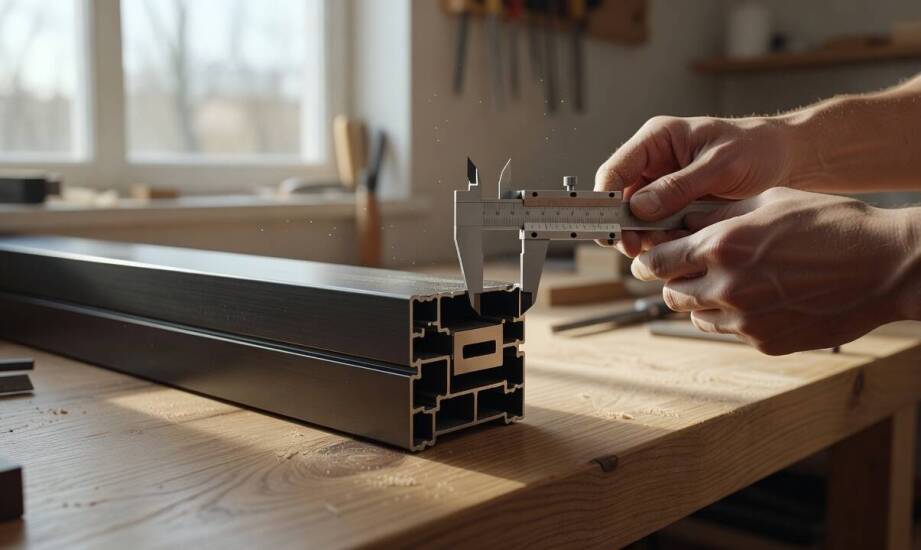
Wymiana mechanizmu ryglującego w drzwiach wykonanych z tworzywa sztucznego lub stopów aluminium rzadko sprowadza się wyłącznie do zamówienia nowej kasety o podobnym wyglądzie zewnętrznym. Ostatecznym czynnikiem warunkującym powodzenie całego zabiegu pozostaje budowa wewnętrzna ramiaka skrzydła, w którym docelowo ma pracować ten układ. Stolarka z PCV i aluminium opiera się na wielokomorowych profilach o specyficznej budowie fizycznej. Nowoczesne mechanizmy wielopunktowe wymagają ścisłego dopasowania wymiarów podzespołów do ułożenia przegród oraz usztywnień stalowych. Brak rzetelnej weryfikacji warunków technicznych przed zakupem najczęściej kończy się koniecznością przeprowadzenia inwazyjnych przeróbek. Zignorowanie parametrów fizycznych drzwi podczas modernizacji okuć prowadzi do powstawania nieszczelności i utraty właściwości termoizolacyjnych.
Jakie cechy ramiaka wpływają na stabilną pracę kasety i układu rygli
Sztywność ramy skrzydła decyduje o bezawaryjnym funkcjonowaniu całego wielopunktowego systemu zamykania. Konstrukcja drzwiowa przyjmuje uderzenia i obciążenia z kilku miejsc ryglowania jednocześnie, dlatego główny materiał musi stawiać opór siłom skręcającym. Skrzydła z polichlorku winylu wykorzystują w tym celu grube wkładki stalowe, które zapobiegają wyrywaniu wkrętów mocujących podczas mocnego dociągania drzwi do ościeżnicy. Brak odpowiednich usztywnień metalowych wewnątrz komór szybko doprowadza do wyginania się krawędzi plastiku. Deformacja profilu natychmiast blokuje płynny przesuw długiej listwy napędowej.
Głębokość zabudowy określa maksymalny rozmiar montowanego mechanizmu bez ryzyka uszkodzenia zewnętrznych ścianek komory. Pusta przestrzeń robocza wewnątrz profilu musi wynosić co najmniej wartość dornmas powiększoną o około 18 milimetrów. Taki bufor techniczny daje gwarancję bezpiecznego ukrycia tylnej części korpusu wraz ze wszystkimi obracającymi się trybami. Parametr dornmas, oznaczający odległość od krawędzi blachy czołowej do osi obrotu klamki, przyjmuje w standardowych wyrobach wartości rzędu 25, 30, 35, 40, 45, 50 lub 55 milimetrów. Klasyczny rozstaw osi otworów pod klamkę i wkładkę bębenkową wynosi natomiast równo 92 milimetry. Wybierając odpowiedni zamek do ramiaka KFV, instalator dopasowuje jego elementy do szerokości wyfrezowanego wcześniej rowka. Geometria ramy narzuca bezpośrednio konieczność wykorzystania blachy o konkretnej szerokości, zazwyczaj 16, 20 lub 24 milimetrów.
Ocena gotowości profilu i techniczne różnice w obróbce okuć
Konstrukcja przygotowana do bezpośredniego osadzenia nowego mechanizmu posiada fabryczne wycięcia o właściwej głębokości i zachowuje nienaruszoną ciągłość wspomnianych wcześniej wzmocnień. Grubość zewnętrznych ścianek ramiaka z tworzywa sztucznego powinna zapewniać stabilne podparcie gwintów montażowych. Zgodnie z ogólnymi wytycznymi technicznymi producenci okuć wymagają grubości plastiku na poziomie od 1,5 do 2 milimetrów. Cieńsze przekroje ulegają szybkiej degradacji pod wpływem codziennych szarpnięć za klamkę, powodując wyrywanie śrub. Skrzydło wymagające głębokich przeróbek ślusarskich charakteryzuje się brakiem wolnej przestrzeni lub układem gniazd całkowicie niezgodnym z ułożeniem haków zasuwnicy.
Przejście od analizy warunków do wyboru ryglowania opiera się na zestawieniu dostępnego miejsca z dokumentacją serii KFV AS. Fachowiec najpierw mierzy przestrzeń wewnątrz ramy, a dopiero później konfiguruje osprzęt. Funkcjonująca w branży handlowej Hurtownia Art. Metalowych Karolewscy w ramach swojej praktyki dostarcza klientom okucia budowlane oraz armaturę, pomagając dobrać wyroby do zmierzonych wcześniej parametrów technicznych drzwi.
Rodzaj zastosowanego zamknięcia bezpośrednio warunkuje ostateczny zakres ingerencji w stolarkę. Prosty wariant wpuszczany wymaga wycięcia pojedynczego gniazda na kasetę centralną oraz miejsca pod krótką blachę oporową. Z kolei zaawansowana wersja listwowa z wieloma punktami ryglowania zmusza montera do frezowania długiego i równego kanału wzdłuż całej krawędzi bocznej skrzydła. Układ rozbudowany o dodatkowe haki czy rolki grzybkowe narzuca wycinanie precyzyjnych otworów pod mniejsze puszki pomocnicze.
Błędy przy pomiarach skrzydeł prowadzą do permanentnych zacięć pochwytu i drastycznie skracają żywotność trybów. Majsterkowicze często przeceniają nośność cienkich ścianek z plastiku oraz próbują siłowo wbić dużą kasetę w zbyt płytki ramiak. Mechaniczne wpychanie metalowego korpusu w ciasną lukę wykrzywia zintegrowane elementy napędowe.
Bezproblemowe osadzenie nowego układu ryglowania zachodzi wyłącznie wtedy, gdy gabaryty kasety precyzyjnie pokrywają się z wymiarami fabrycznej wnęki stolarki. Niezgodność głębokości zabudowy lub braki w stalowym usztywnieniu zmuszają instalatora do dodatkowej obróbki frezarką, co osłabia strukturę nośną elementów z tworzywa. Diagnoza faktycznego stanu pustych komór i rygorystyczny pomiar odległości punktów mocowania wyznaczają bezpieczny kierunek wszystkich prac modernizacyjnych. Kupowanie elementów okuć bez wcześniejszego zbadania przestrzeni roboczej wydłuża cały proces i generuje ryzyko bezpowrotnego zniszczenia skrzydła.
Kategorie artykułów
Polecane artykuły

Masaż tajski a poprawa jakości snu: rozwiązanie problemów z bezsennością

Jak czytać parametry profili aluminiowych, gdy dom i obiekt publiczny mają różne wymagania

Leżaki z nadrukiem reklamowym – inspiracje na zwiększenie widoczności marki
